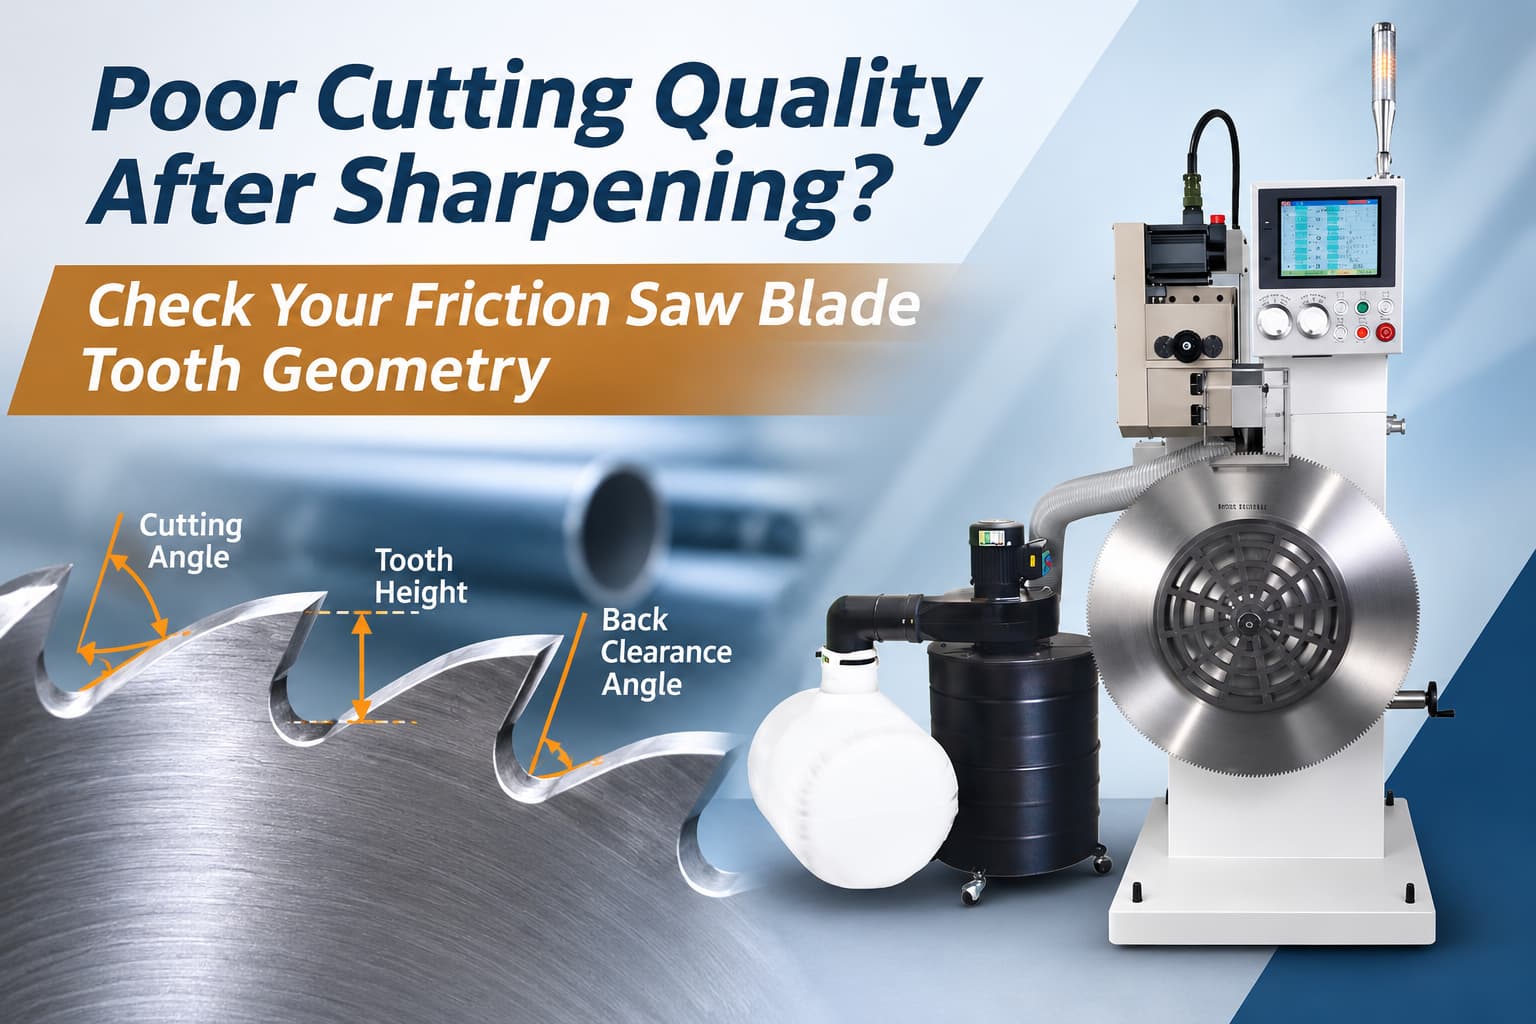
Ein Sägeblatt für Reibungssägen wurde gerade erst geschärft, doch nach der Rückkehr in den Einsatz fühlt sich die Schnittleistung immer noch nicht optimal an. Der Schnitt kann instabiler werden, der Zahnverschleiß kann schneller als erwartet auftreten oder das Sägeblatt arbeitet nicht mehr so gleichmäßig wie zuvor.
In diesem Fall löst ein erneutes Schärfen der Klinge das eigentliche Problem möglicherweise nicht. Die Ursache könnte in der Zahngeometrie liegen, insbesondere im Schneidwinkel, im Freiwinkel, in der Zahnhöhe und in der Gleichmäßigkeit der Zahnteilung.
Für Stahlwerke, Rohrhersteller und Anbieter von Schleifdienstleistungen kann das Verständnis dieser Faktoren dazu beitragen, herauszufinden, warum ein frisch geschärftes Reibsägeblatt immer noch nicht die erwartete Leistung erbringt.
Kurzcheck: Worauf sollten Sie zuerst achten?
Wenn die Schneidleistung nach dem Schärfen weiterhin schlecht ist, sollten Sie diese Bereiche überprüfen, bevor Sie annehmen, dass die Klinge einfach einen weiteren Schleifvorgang benötigt.
| Was zu überprüfen ist | Warum das wichtig ist |
|---|---|
| Schnittwinkel | Beeinflusst die Art und Weise, wie der Zahn mit dem Material interagiert. |
| hinteren Freiraumwinkel | Schafft Freiraum hinter der Schneide. |
| Zahnhöhe | Hilft dabei, einen gleichmäßigen Zahneingriff aufrechtzuerhalten. |
| Konsistenz zwischen den Zähnen | Hilft dabei, eine ungleichmäßige Belastung einzelner Zähne zu verhindern. |
| Schleifparameter | Beeinflusst, ob die beabsichtigte Geometrie konsistent reproduziert werden kann. |
Wichtigste Erkenntnis: Ein geschärfter Zahn ist nicht unbedingt ein korrekt geschliffener Zahn.
1. Warum kann ein geschärftes Reibungssägeblatt trotzdem noch schlecht schneiden?
Reibsägeblätter arbeiten unter anspruchsvollen Bedingungen mit hoher Drehzahl, Hitze und wiederholtem Kontakt zum Werkstück. Die Geometrie jedes einzelnen Zahns muss daher über das gesamte Sägeblatt hinweg konstant bleiben.
Eine Schneide mag nach dem Schleifen scharf aussehen, aber schon kleine Unterschiede in der Zahngeometrie können die Wechselwirkung der einzelnen Zähne mit dem Material verändern.
Sind beispielsweise einige Zähne höher als andere oder variiert der Schleifwinkel um das Sägeblatt, kann die Schnittkraft ungleichmäßig verteilt sein. Dies kann mit der Zeit zu instabilem Schnittverhalten und ungleichmäßigem Verschleiß führen.
Deshalb sollte sich das Schärfen von Reibungssägeblättern nicht nur auf die Wiederherstellung der Schneide konzentrieren, sondern auch auf die Wiederherstellung der beabsichtigten Zahngeometrie.
Weiterführende Lektüre: Effizientes Schärfen von Reibungssägeblättern: Eine CNC-Lösung für Hochtemperatur-Schneidanwendungen
2. Stimmt der Schnittwinkel?
Der Schnittwinkel bestimmt die Ausrichtung der Zahnfläche beim Eingriff in das Werkstück.
Unterschiedliche Klingenformen und Schneidanwendungen erfordern möglicherweise unterschiedliche Geometrien. Wenn der beim Schärfen erzeugte Schnittwinkel nicht den gewünschten Klingenspezifikationen entspricht, garantiert das bloße Erzeugen einer scharfen Schneide nicht das erwartete Schneidverhalten.
Bei der Untersuchung von Leistungsmängeln nach dem Schärfen sollte die fertige Zahngeometrie mit der Klingenzeichnung oder den ursprünglichen Spezifikationen verglichen werden, anstatt die Schärfe visuell zu beurteilen.
Zu prüfende Fragen
- Ist der Schnittwinkel über die gesamte Klinge hinweg gleichmäßig?
- Entspricht es den erforderlichen Spezifikationen der Klinge?
- Wurde beim Einrichten der Schleifvorrichtung der richtige Wert eingegeben?
- Verändern wiederholte Schärfzyklen allmählich das ursprüngliche Zahnprofil?
Ziel ist es nicht, einen universell „besten“ Schnittwinkel zu finden. Ziel ist es, die für das jeweilige Reibungssägeblatt erforderliche Geometrie zu reproduzieren.
3. Warum ist der Rückfahrwinkel wichtig?
Der hintere Freiwinkel beschreibt den Freiraum hinter der Schneide.
Bei fehlerhafter Geometrie ändert sich das Verhältnis zwischen Schneide und Material. Dies kann den Durchgang des Zahns durch den Schneidbereich beeinflussen und zu unerwünschtem Kontakt oder ungleichmäßiger Leistung führen.
Genau wie der Schnittwinkel hängt auch der korrekte Abstand zwischen Klinge und Rücken von den Spezifikationen des Sägeblatts und dem jeweiligen Anwendungsbereich ab.
Dies ist besonders wichtig, wenn eine Klinge wiederholt geschärft wurde. Schon kleine Abweichungen von einem Schleifvorgang zum nächsten können das Zahnprofil allmählich verändern.
Statt nur zu fragen : „Ist die Klinge scharf?“ , ist die bessere Frage: „Wurde der korrekte Schnittwinkel und die korrekte Geometrie des Hinterschnitts an jedem Zahn durchgängig wiederhergestellt?“
4. Zahnhöhe und Zahn-zu-Zahn-Konsistenz nicht außer Acht lassen
Die korrekten Winkel allein genügen nicht.
Stellen Sie sich ein Sägeblatt für Reibungssägen vor, bei dem die meisten Zähne auf die gewünschte Geometrie geschliffen sind, einige jedoch etwas höher oder niedriger liegen. Diese Abweichungen können den Eingriff der Zähne in das Werkstück beeinflussen.
Deshalb sollten auch die Zahnhöhe und die Zahn-zu-Zahn-Konsistenz nach dem Schärfen überprüft werden.
Eine sinnvolle Überprüfung nach dem Schärfen sollte daher Folgendes berücksichtigen:
Zusammen ergeben diese Faktoren ein umfassenderes Bild der Schärfqualität als die Schneidschärfe allein.
5. Warum die CNC-Steuerung zur Erhaltung der Zahngeometrie beiträgt
Bei großen Reibungssägeblättern mit vielen Zähnen kann es schwierig sein, die gleiche Geometrie wiederholt zu reproduzieren, wenn der Prozess stark von manuellen Einstellungen abhängt.
Ein CNC-gesteuerter Schärfprozess ermöglicht die systematische Eingabe und Steuerung wichtiger Schleifparameter.
EYAN ASC-1000 CNC-Reibungssägeblattschärfer
Die CNC-Reibungssägeblattschärfmaschine ASC-1000 von EYAN ermöglicht es dem Bediener, Parameter wie die folgenden einzustellen:
- Sägeblattdurchmesser
- Anzahl der Zähne
- Zahnhöhe
- Schnittwinkel
- hinteren Freiraumwinkel
- Vorschubgeschwindigkeit
- Drehzahl der Schleifscheibe
Sobald die geeigneten Parameter für ein bestimmtes Sägeblatt festgelegt sind, trägt die CNC-Steuerung dazu bei, den Schleifprozess von Zahn zu Zahn wiederholbarer zu gestalten.
Dies ist besonders nützlich für Hersteller oder Schleifdienstleister, die regelmäßig Reibsägeblätter bearbeiten und zwischen den Schleifzyklen konsistentere Ergebnisse benötigen.
Weitere Informationen zur Maschine finden Sie auf der Website von EYAN's CNC-Reibungssägeblattschärfer ASC-1000 .
Von scharfen Zähnen zu gleichmäßiger Zahngeometrie
Gutes Schärfen von Reibungssägeblättern bedeutet nicht einfach nur, jeden einzelnen Zahn wieder scharf zu machen.
Für eine gleichbleibende Schnittleistung muss die Sägeblattgeometrie über den gesamten Umfang hinweg konstant korrekt sein. Schnittwinkel, Freiwinkel, Zahnhöhe und Zahnkonsistenz sind allesamt wichtige Faktoren bei der Diagnose mangelhafter Schnittqualität nach dem Schärfen.
Für Anwendungen, bei denen große Reibungssägeblätter bearbeitet werden, bietet der CNC-Reibungssägeblattschärfer ASC-1000 von EYAN eine CNC-gesteuerte Einstellung dieser wichtigen Schleifparameter und unterstützt Reibungssägeblätter von Ø400 bis Ø1000 mm.
Suchen Sie nach einer gleichmäßigeren Methode zum Schärfen von Reibungssägeblättern?
Sollten Sie nach dem Schärfen ungleichmäßige Schnittergebnisse feststellen, senden Sie EYAN bitte Ihre Sägeblattzeichnung, das Zahnprofil, die Sägeblattabmessungen sowie Fotos des aktuellen Zahnzustands. Unser Team unterstützt Sie gerne bei der Beurteilung Ihrer Schärfanforderungen und prüft, ob das ASC-1000 für Ihre Anwendung geeignet ist.
Kontaktieren Sie EYANHäufig gestellte Fragen
Warum schneidet mein Reibungssägeblatt nach dem Schärfen immer noch schlecht?
Eine scharfe Schneide allein garantiert keine einwandfreie Schnittleistung. Schnittwinkel, Freiwinkel, Zahnhöhe und Zahnkonsistenz sollten ebenfalls anhand der Sägeblattspezifikation überprüft werden.
Welche Parameter des Reibungssägeblatts kann der ASC-1000 steuern?
Mit dem ASC-1000 können die Bediener Parameter wie Klingendurchmesser, Zähnezahl, Zahnhöhe, Schnittwinkel, Freiwinkel, Vorschubgeschwindigkeit und Drehzahl der Schleifscheibe eingeben.
Welche Größe von Reibungssägeblättern kann die ASC-1000 schärfen?
Die ASC-1000 verfügt über einen veröffentlichten Schleifbereich von Ø400 bis Ø1000 mm und eignet sich daher für das Schärfen großer Reibsägeblätter.