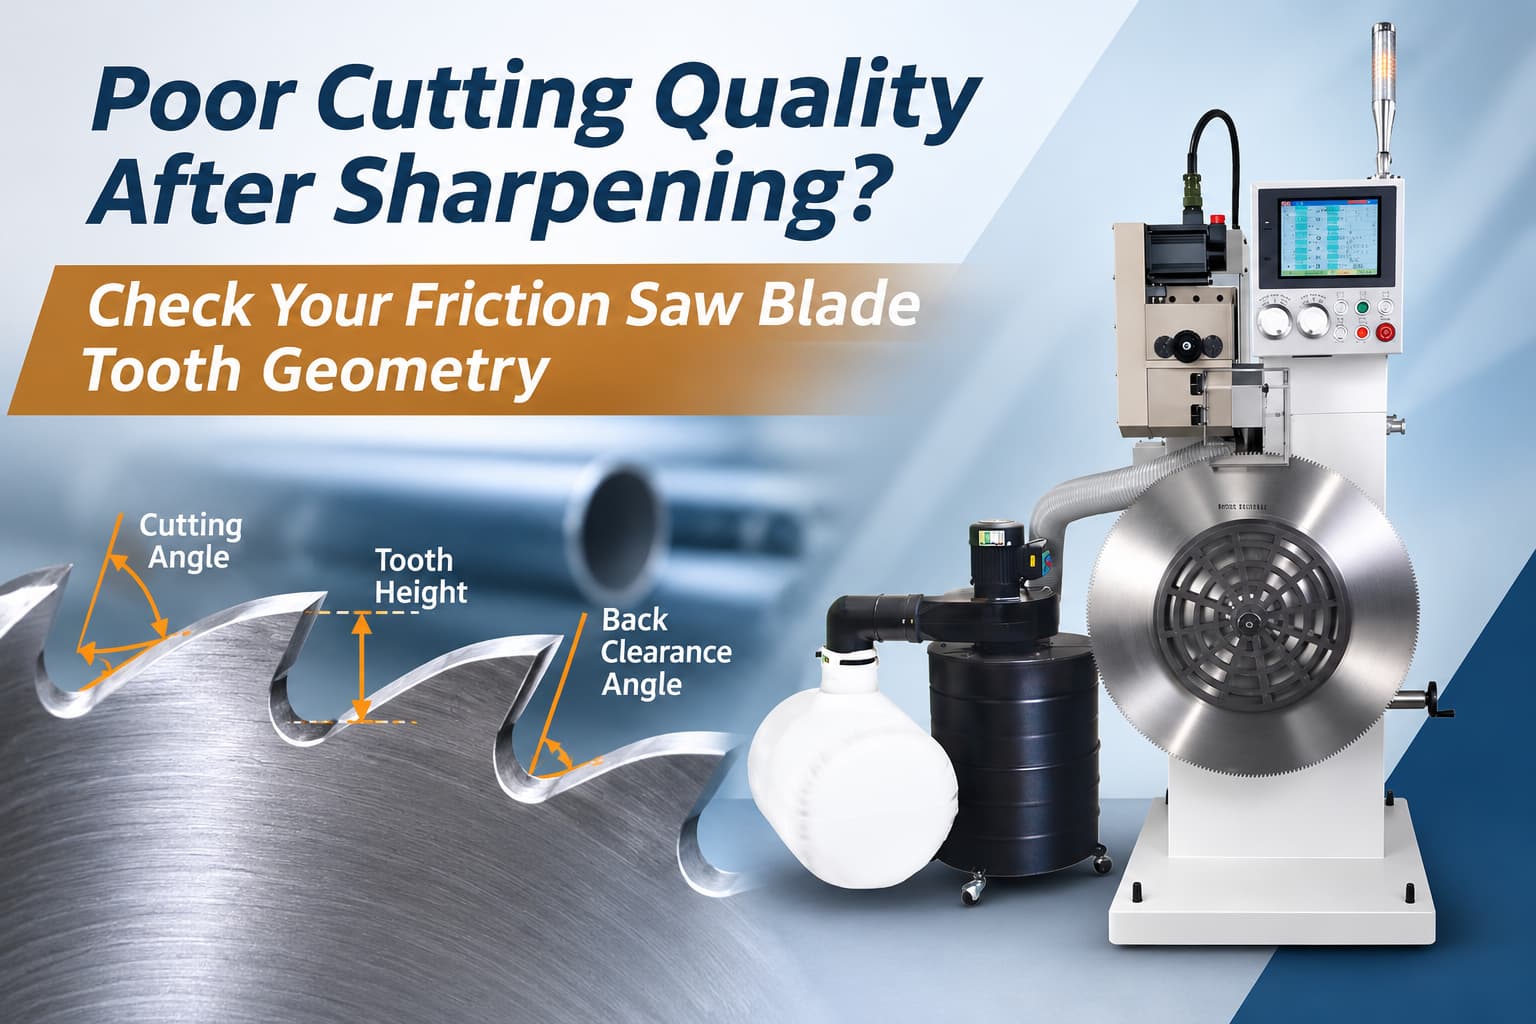
Una lama per sega a frizione è stata appena affilata, ma una volta rimessa in produzione, le prestazioni di taglio non sembrano ancora ottimali. Il taglio potrebbe risultare meno stabile, l'usura dei denti potrebbe verificarsi prima del previsto o la lama potrebbe non funzionare con la stessa costanza di prima.
In questa situazione, affilare nuovamente la lama potrebbe non risolvere il problema reale. Il problema potrebbe risiedere nella geometria dei denti, in particolare nell'angolo di taglio, nell'angolo di spoglia posteriore, nell'altezza dei denti e nella loro uniformità da dente a dente.
Per le acciaierie, i produttori di tubi e i fornitori di servizi di affilatura, comprendere questi fattori può aiutare a identificare perché una lama per sega a frizione appena affilata continua a non offrire prestazioni ottimali.
Controllo rapido: cosa bisogna controllare per prima cosa?
Se, dopo l'affilatura, le prestazioni di taglio rimangono scarse, controllate queste aree prima di presumere che la lama necessiti semplicemente di un altro ciclo di affilatura.
| Cosa controllare | Perché è importante |
|---|---|
| Angolo di taglio | Influisce sul modo in cui il dente interagisce con il materiale. |
| Angolo di gioco posteriore | Garantisce lo spazio libero dietro il tagliente. |
| altezza del dente | Aiuta a mantenere un impegno costante dei denti. |
| Consistenza dente per dente | Aiuta a prevenire che i singoli denti sopportino carichi non uniformi. |
| Parametri di rettifica | Influisce sulla possibilità di riprodurre in modo coerente la geometria desiderata. |
Punto chiave: un dente affilato non è necessariamente un dente limato correttamente.
1. Perché una lama per sega a frizione affilata può comunque tagliare male?
Le lame per seghe a frizione operano in condizioni estreme, caratterizzate da elevata velocità di rotazione, calore e contatto ripetuto con il pezzo in lavorazione. La geometria di ciascun dente deve quindi rimanere costante lungo tutta la lama.
Un tagliente può apparire affilato dopo la molatura, ma piccole differenze nella geometria dei denti possono modificare il modo in cui i singoli denti interagiscono con il materiale.
Ad esempio, se alcuni denti sono più alti di altri o l'angolo di affilatura varia lungo la lama, il carico di taglio potrebbe non essere distribuito in modo uniforme. Nel tempo, ciò può contribuire a un comportamento di taglio instabile e a un'usura irregolare.
Per questo motivo, l'affilatura delle lame delle seghe a frizione non dovrebbe concentrarsi solo sul ripristino del filo, ma anche sul ripristino della geometria originale del dente.
Letture correlate: Come affilare in modo efficiente le lame delle seghe a frizione: una soluzione CNC per applicazioni di taglio ad alta temperatura
2. L'angolo di taglio è corretto?
L' angolo di taglio determina l'orientamento della faccia del dente durante l'interazione con il pezzo in lavorazione.
Diversi design di lame e diverse applicazioni di taglio possono richiedere geometrie differenti. Se l'angolo di taglio prodotto durante l'affilatura non corrisponde alle specifiche della lama, la semplice creazione di un bordo affilato non garantisce il comportamento di taglio previsto.
Quando si indaga su prestazioni scadenti dopo l'affilatura, è preferibile confrontare la geometria del dente finito con il disegno della lama o con le specifiche originali, piuttosto che valutare l'affilatura visivamente.
Domande da verificare
- L'angolo di taglio è uniforme su tutta la lunghezza della lama?
- Corrisponde alle specifiche richieste per la lama?
- È stato inserito il valore corretto durante la configurazione della rettifica?
- I cicli ripetuti di affilatura stanno modificando gradualmente il profilo originale del dente?
L'obiettivo non è trovare un angolo di taglio "migliore" universale. L'obiettivo è riprodurre la geometria richiesta per quella specifica lama per sega a frizione.
3. Perché l'angolo di gioco posteriore è importante?
L' angolo di gioco posteriore descrive lo spazio libero dietro il tagliente.
Se questa geometria non è corretta, il rapporto tra il tagliente e il materiale cambia. Ciò può influire sul modo in cui il dente attraversa l'area di taglio e può contribuire a contatti indesiderati o a prestazioni incoerenti.
Proprio come per l'angolo di taglio, la corretta distanza posteriore dipende dalle specifiche della lama e dall'applicazione.
Questo aspetto diventa particolarmente importante quando una lama è stata affilata ripetutamente. Piccole variazioni da un ciclo di affilatura all'altro possono alterare gradualmente il profilo del dente.
Invece di chiedere semplicemente "La lama è affilata?" , una domanda migliore sarebbe: "L'angolo di taglio e la geometria del gioco posteriore corretti sono stati ripristinati in modo coerente su ogni dente?"
4. Non trascurare l'altezza dei denti e la coerenza tra i denti.
Gli angoli corretti da soli non bastano.
Immaginate una lama per sega a frizione in cui la maggior parte dei denti è stata rettificata secondo la geometria desiderata, ma alcuni denti rimangono leggermente più alti o più bassi. Queste differenze possono influenzare il modo in cui i denti interagiscono con il pezzo in lavorazione.
Per questo motivo, dopo l'affilatura, è necessario verificare anche l'altezza dei denti e la loro uniformità .
Un utile controllo post-affilatura dovrebbe quindi considerare:
Nel loro insieme, questi fattori forniscono un quadro più completo della qualità dell'affilatura rispetto alla sola affilatura del filo.
5. Perché il controllo CNC aiuta a mantenere la geometria del dente
Nel caso di lame per seghe a frizione di grandi dimensioni, dotate di numerosi denti, riprodurre ripetutamente la stessa geometria può risultare difficile quando il processo dipende in larga misura dalla regolazione manuale.
Un processo di affilatura controllato da CNC consente di inserire e controllare sistematicamente i principali parametri di rettifica.
Affilatrice per lame a frizione CNC EYAN ASC-1000
L'affilatrice a frizione CNC ASC-1000 di EYAN consente agli operatori di impostare parametri quali:
- diametro della lama della sega
- Numero di denti
- altezza del dente
- Angolo di taglio
- Angolo di gioco posteriore
- velocità di avanzamento
- Velocità di rotazione della mola
Una volta stabiliti i parametri appropriati per una determinata lama, il controllo CNC contribuisce a rendere il processo di rettifica più ripetibile da dente a dente.
Questo è particolarmente utile per i produttori o i fornitori di servizi di affilatura che lavorano regolarmente lame per seghe a frizione e necessitano di risultati più uniformi tra i cicli di affilatura.
Scopri di più sull'affilatrice per lame a frizione CNC ASC-1000 di EYAN per ulteriori informazioni sulla macchina.
Da denti affilati a una geometria dentale uniforme
Una buona affilatura delle lame delle seghe a frizione non si limita a rendere nuovamente affilato ogni singolo dente.
Per garantire prestazioni di taglio stabili, la lama deve riprodurre la geometria corretta in modo coerente lungo tutta la circonferenza. Angolo di taglio, angolo di spoglia posteriore, altezza del dente e uniformità dente-dente sono tutti fattori da considerare per diagnosticare una scarsa qualità di taglio dopo l'affilatura.
Per le operazioni che coinvolgono lame per seghe a frizione di grandi dimensioni, l'affilatrice per lame per seghe a frizione CNC ASC-1000 di EYAN offre la regolazione a controllo numerico di questi parametri chiave di rettifica e supporta lame per seghe a frizione da Ø400 a Ø1000 mm.
Cerchi un metodo di affilatura più uniforme per le lame delle seghe a frizione?
Se dopo l'affilatura riscontrate risultati di taglio incoerenti, inviate a EYAN il disegno della lama, il profilo del dente, le dimensioni della lama e delle foto delle condizioni attuali del dente. Il nostro team potrà aiutarvi a valutare le vostre esigenze di affilatura e a determinare se l'ASC-1000 è adatto alla vostra applicazione.
Contatta EYANDomande frequenti
Perché la lama della mia sega a frizione continua a tagliare male anche dopo l'affilatura?
Un tagliente affilato da solo non garantisce prestazioni di taglio corrette. Anche l'angolo di taglio, l'angolo di spoglia posteriore, l'altezza dei denti e la loro uniformità devono essere verificati rispetto alle specifiche della lama.
Quali parametri delle lame per sega a frizione può controllare l'ASC-1000?
L'ASC-1000 consente agli operatori di inserire parametri quali diametro della lama, numero di denti, altezza del dente, angolo di taglio, angolo di spoglia posteriore, velocità di avanzamento e velocità di rotazione della mola.
Quali lame per seghe a frizione può affilare l'ASC-1000?
L'ASC-1000 ha un intervallo di rettifica dichiarato da Ø400 a Ø1000 mm, che lo rende adatto per applicazioni di affilatura di lame per seghe a frizione di grandi dimensioni.