摩擦鋸の刃を研磨したばかりなのに、再び使用してみると、切断性能がどうもおかしいと感じることがあります。切断が不安定になったり、歯の摩耗が予想よりも早く現れたり、刃の性能が以前ほど安定しなくなったりする可能性があります。
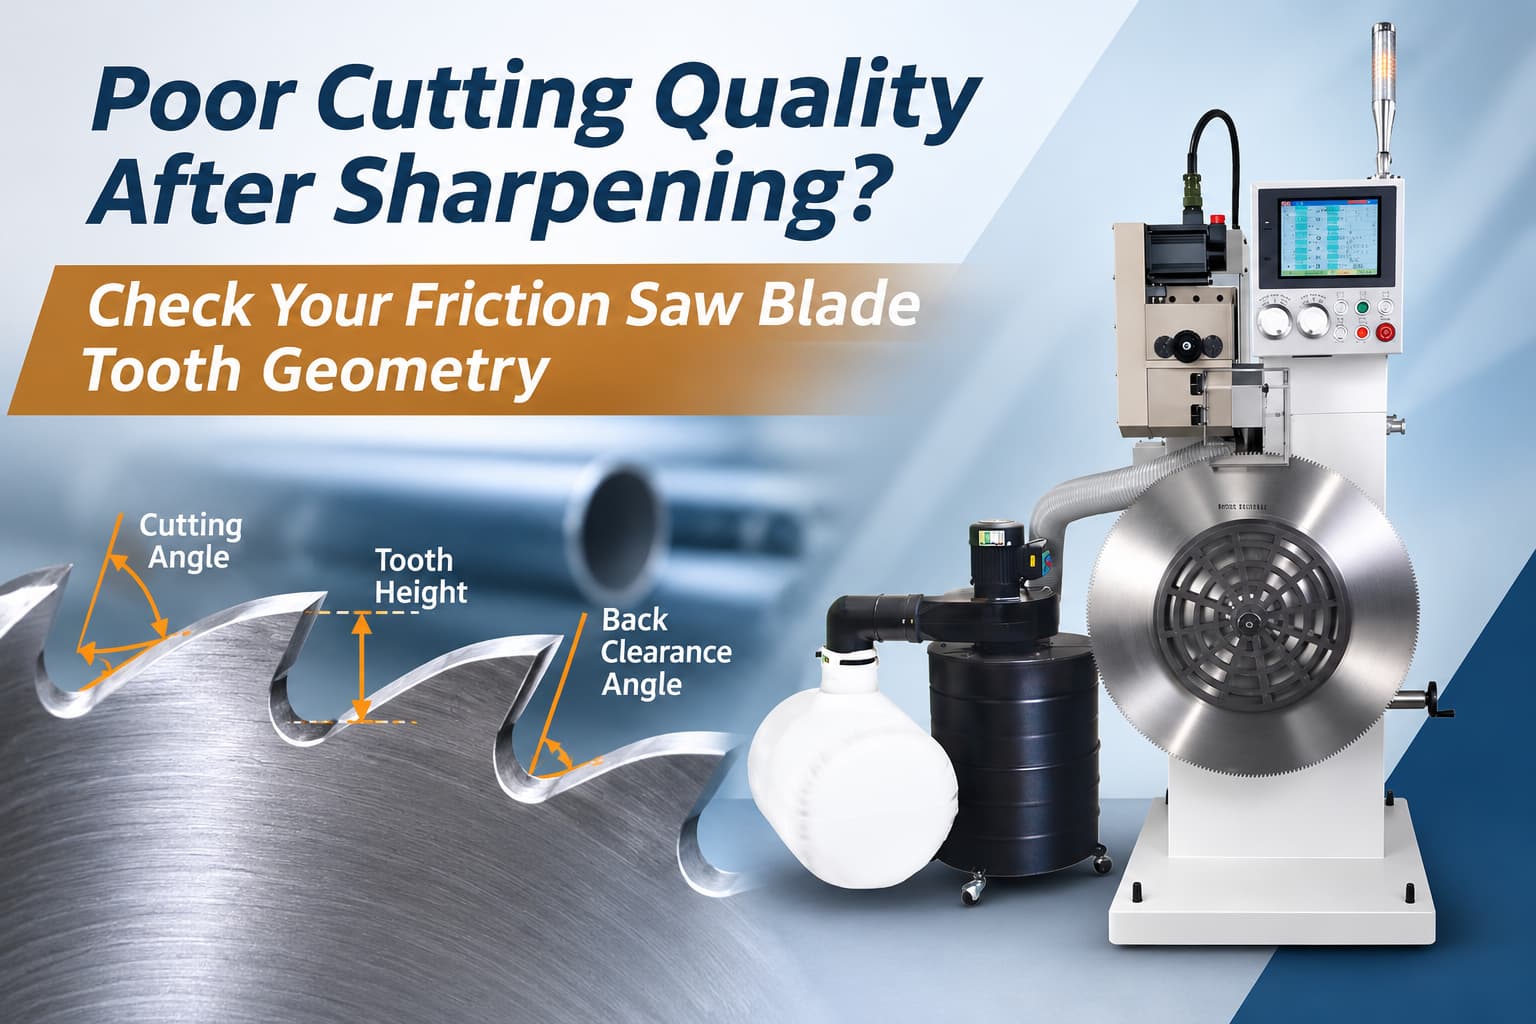
このような場合、刃を研ぎ直しても根本的な問題は解決しない可能性があります。問題は歯の形状、特に切削角度、バッククリアランス角度、歯の高さ、そして歯ごとの均一性にあるのかもしれません。
製鉄所、パイプ製造業者、研磨サービス業者にとって、これらの要因を理解することは、研磨したばかりの摩擦鋸刃がなぜ性能を発揮しないのかを特定するのに役立ちます。
クイックチェック:最初に確認すべき点は何ですか?
研磨後も切れ味が悪い場合は、単にもう一度研磨する必要があると決めつける前に、以下の点を確認してください。
| チェックすべき事項 | なぜそれが重要なのか |
|---|---|
| 切削角度 | 歯と材料との接触の仕方に影響を与える。 |
| 後方クリアランス角度 | 刃先の背後に十分な空間を確保します。 |
| 歯の高さ | 歯の噛み合わせを一定に保つのに役立ちます。 |
| 歯と歯の一貫性 | 個々の歯に不均等な負荷がかかるのを防ぐのに役立ちます。 |
| 研削パラメータ | 意図した形状を一貫して再現できるかどうかに影響します。 |
重要なポイント:歯を研いだからといって、必ずしも正しく研磨された歯とは限らない。
1. 研いだ摩擦鋸刃でも切れ味が悪いことがあるのはなぜですか?
摩擦鋸刃は、高速回転、高温、加工物との繰り返し接触といった過酷な条件下で使用されます。そのため、刃全体を通して各歯の形状が一定に保たれている必要があります。
研磨後の刃先は鋭利に見えるかもしれないが、歯の形状にわずかな違いがあるだけで、個々の歯と材料との相互作用の仕方が変わる可能性がある。
例えば、刃の歯の高さが個体差があったり、刃の研削角度が一定でなかったりすると、切削負荷が均一に分散されない可能性があります。これは、時間の経過とともに切削動作の不安定化や摩耗の不均一につながる可能性があります。
そのため、摩擦鋸刃の研磨は、刃先を修復するだけでなく、本来の歯の形状を回復することにも重点を置くべきなのです。
2.切断角度は正しいですか?
切削角度は、刃先が被削材に接触する際の歯面の向きを決定する。
刃の形状や切断用途によって、必要な形状は異なる場合があります。研磨時に生じる切断角度が意図した刃の仕様と一致しない場合、単に鋭い刃先を作っただけでは、期待通りの切断性能が得られるとは限りません。
研磨後の性能低下を調査する際は、目視で切れ味を判断するのではなく、研磨後の歯の形状を刃の図面または元の仕様と比較してください。
確認すべき質問
- 刃全体にわたって切断角度は一定ですか?
- 必要なブレード仕様に合致していますか?
- 研削設定時に正しい値が入力されましたか?
- 研磨を繰り返すことで、元の歯の形状が徐々に変化していくのでしょうか?
目標は、普遍的な「最適な」切断角度を見つけることではありません。目標は、その特定の摩擦鋸刃に必要な形状を再現することです。
3. バッククリアランスアングルが重要な理由とは?
バッククリアランス角とは、刃先の後ろにある隙間を表す角度のことです。
この形状が不正確だと、切削刃と被削材との関係が変化します。これにより、歯が切削領域を通過する際の挙動に影響が生じ、意図しない接触や性能のばらつきにつながる可能性があります。
切断角度と同様に、適切なバッククリアランスは刃の仕様と用途によって異なります。
これは、刃を繰り返し研ぐ場合に特に重要になります。研削サイクルごとにわずかな違いが生じるだけで、歯の形状が徐々に変化してしまう可能性があるからです。
「刃は鋭いか?」とだけ問うのではなく、 「すべての歯において、正しい切削角度とバッククリアランスの形状が一貫して回復されているか?」と問う方が適切である。
4. 歯の高さと歯と歯の均一性を見落とさない
正しい角度だけでは十分ではない。
摩擦鋸の刃を想像してみてください。ほとんどの歯は意図した形状に研磨されていますが、いくつかの歯はわずかに高かったり低かったりしています。こうした違いは、歯が加工物とどのように噛み合うかに影響を与える可能性があります。
そのため、研磨後には歯の高さや歯と歯の均一性も検査項目に含めるべきである。
したがって、研磨後の有用なチェック項目として、以下の点を考慮する必要があります。
これらの要素を総合的に考慮することで、刃の切れ味だけの場合よりも、研ぎの質をより包括的に把握することができる。
5. CNC制御が歯形維持に役立つ理由
歯数の多い大型摩擦鋸刃の場合、手作業による調整に大きく依存する工程では、同じ形状を繰り返し再現することが困難になる場合がある。
CNC制御による研磨プロセスでは、主要な研削パラメータを体系的に入力および制御することが可能です。
EYAN ASC-1000 CNC摩擦式鋸刃研磨機
EYANのASC-1000 CNC摩擦式鋸刃研磨機では、オペレーターは以下のパラメータを設定できます。
- 鋸刃の直径
- 歯の数
- 歯の高さ
- 切削角度
- 後方クリアランス角度
- 送り速度
- 研削砥石の回転速度
特定の刃物に適したパラメータが設定されると、CNC制御によって、刃先ごとの研削プロセスの再現性が向上します。
これは、摩擦鋸刃を定期的に研磨する製造業者や研磨サービス業者にとって特に有用であり、研磨サイクル間のより一貫した結果を必要とします。
EYAN社のCNC摩擦式鋸刃研磨機ASC-1000に関する詳細情報については、こちらをご覧ください。
鋭い歯から均一な歯の形状へ
摩擦鋸の刃を適切に研ぐということは、単にすべての歯を再び鋭くすることだけではありません。
安定した切断性能を得るためには、刃の形状が全周にわたって一貫して正しく再現されている必要があります。研磨後の切断品質の低下を診断する際には、切断角度、バッククリアランス角度、歯の高さ、歯間の均一性など、すべての項目に注意を払う必要があります。
大型摩擦鋸刃を扱う作業向けに、EYANのASC-1000 CNC摩擦鋸刃研磨機は、これらの主要な研削パラメータをCNC制御で調整でき、直径400mmから1000mmまでの摩擦鋸刃に対応しています。
摩擦鋸刃の研磨をより均一に行いたいですか?
研磨後に切れ味が不安定な場合は、刃の図面、歯形、刃の寸法、および現在の歯の状態の写真をEYANまでお送りください。弊社のチームがお客様の研磨要件を評価し、ASC-1000がお客様の用途に適しているかどうかを判断するお手伝いをいたします。
EYANに連絡するよくある質問
摩擦鋸の刃を研磨した後も、切れ味が悪いのはなぜですか?
鋭利な刃先だけでは、適切な切断性能は保証されません。切断角度、バッククリアランス角度、歯の高さ、歯間の均一性なども、刃の仕様と照らし合わせて確認する必要があります。
ASC-1000は、摩擦鋸刃のどのようなパラメータを制御できますか?
ASC-1000では、オペレーターは刃の直径、歯数、歯の高さ、切削角度、バッククリアランス角度、送り速度、研削砥石の回転速度などのパラメータを入力できます。
ASC-1000は、どのサイズの摩擦鋸刃を研磨できますか?
ASC-1000は、Ø400~Ø1000mmの研削範囲が公表されており、大型摩擦鋸刃の研磨用途に適しています。