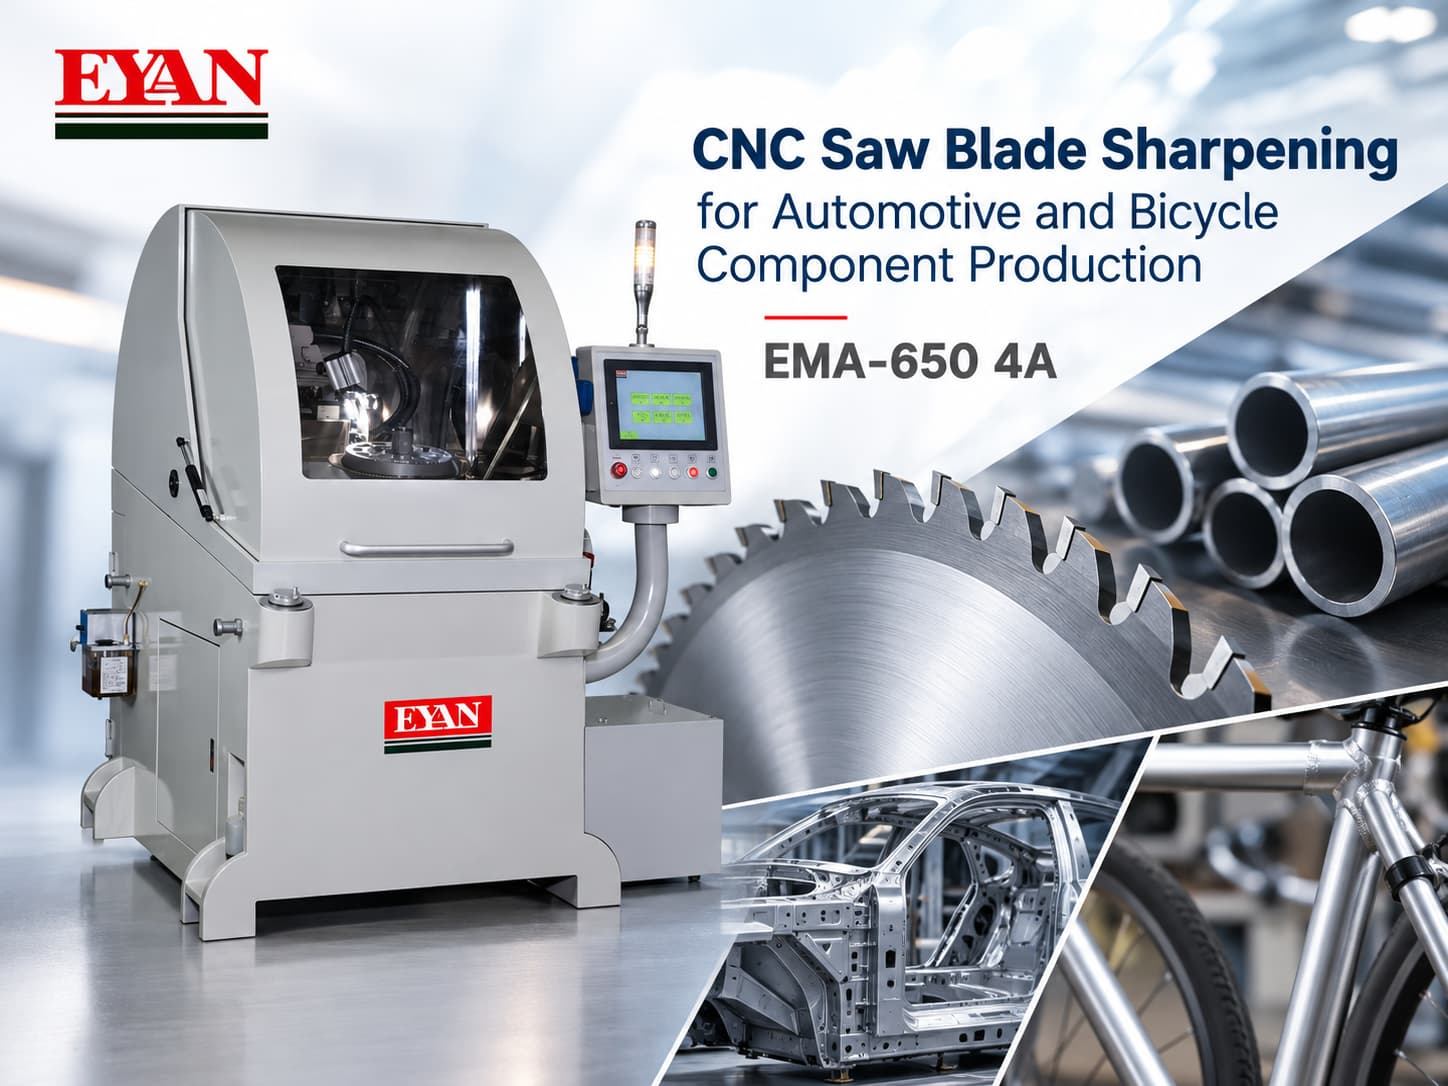
自動車部品や自転車部品の製造において、金属管などの加工部品は、機械加工、成形、溶接、組み立てなどの工程に入る前に、丸鋸刃を用いて切断されるのが一般的です。同じ切断工程を複数の生産ロットで繰り返す場合、刃の形状を一定に保つことが、刃の準備において重要な要素となります。
切削角度、バッククリアランス角度、研削量、面取り形状はすべて、研ぎ後の刃の性能の安定性に影響を与える可能性があります。
大型の丸鋸刃を扱うメーカーや、繰り返し行う手動調整を減らしたいと考えているメーカーにとって、 EYAN EMA-650 4A CNC丸鋸刃研磨機は、 4軸CNC制御、自動研磨、上下面取りを1つのシステムに統合した製品です。
EMA-650 4Aの概要
研磨工程の詳細に入る前に、EMA-650 4Aがお客様の刃物に関する要件を満たしているかどうかを判断するための重要な仕様を以下に示します。
| 主要仕様 | EMA-650 4A |
|---|---|
| 鋸刃の直径 | 直径100~650mm |
| 自動面取り範囲 | 直径170~650mm |
| 歯の数 | 10~998本の歯 |
| 最大刃厚 | 8mm |
| 切削角度 | 0°~30° |
| 研削速度 | 1~60歯/分 |
| CNC制御 | 4軸サーボ制御 |
| 制御軸 | X、Z、B、Y |
| 面取り | 自動上下面取り |
EMA-650 4Aは、CNC制御によって再現性の高い研削パラメータを維持しながら、さまざまなサイズの丸鋸刃に対応する必要のある製造業者や研磨業者向けに設計されています。
EMA-650 4Aがご使用の鋸刃に対応できるかどうかを確認する必要がありますか?
刃の直径、厚さ、歯数、材質、研磨に関するご要望をEYANまでお伝えください。弊社のチームが最適な研磨方法をご提案いたします。
自動車部品および自転車部品の製造において、鋸刃研磨が重要な理由
自動車や自転車の製造には、多岐にわたる金属切削加工が求められます。用途によっては、製造業者は金属管、アルミニウム管、構造部品、その他の加工部品を、後続の製造工程の前に加工する必要が生じる場合があります。
したがって、丸鋸刃の状態は、切断作業そのものだけでなく、それ以上の影響を与える可能性がある。
研削パラメータのうち、特に重要なものが4つあります。
- 切削角度:切削刃が被削材に接触する際の形状を決定します。
- 後方クリアランス角度:刃の後ろにクリアランスを確保します。
- 研磨量:再研磨時に除去される材料の量を決定します。
- 面取りの均一性:刃の周囲に均一な歯の形成を維持するのに役立ちます。
これらの設定が繰り返し手動調整に大きく依存する場合、複数の刃で同じ研磨状態を再現することがより困難になる可能性がある。
切断品質から下流工程まで
丸鋸の刃は、切れ味が良いだけでなく、刃全体を通して歯の形状が均一でなければならない。
研削形状のばらつきは、刃先ごとの切削特性の違いにつながる可能性があります。部品をバッチ処理するメーカーにとって、刃の準備が不均一だと、安定した切削条件を維持することがより困難になる場合があります。
これは、切断されたワークピースが機械加工、成形、溶接、組み立てなどの後続工程に進む場合に特に重要となる。
再現性の高いCNC鋸刃研磨プロセスは、製造業者が切削工具を生産に戻す前にその状態を管理するのに役立ちます。
4軸CNC制御が重要な理由
EMA-650 4Aは、X、Z、B、Y軸にACサーボモーターを使用しており、主要な研磨パラメータをCNCシステムを通じて管理することができます。
オペレーターは、以下のパラメータを設定できます。
- 鋸刃の直径
- 歯の数
- 粉砕量
- 切削角度
- 後方クリアランス角度
- 上下面の面取り
手作業による計算や機械的な調整を繰り返す代わりに、必要なパラメータを制御システムに入力することで、自動運転が可能になります。
これは、製造業者が複数の刃を研磨する必要がある場合や、繰り返し行われる生産作業のために確立された研磨条件を再現する必要がある場合に特に役立ちます。
自動研磨および上下面取り
EMA-650 4A CNC丸鋸刃研磨機の重要な特徴の一つは、研磨と面取りが一体化されている点です。
この機械は、直径170mmから650mmまでの自動面取り範囲を提供し、上部と下部の両方の面取りを実行します。
これらの工程をCNC制御プロセスに組み込むことで、刃の準備段階で必要となる個別の手動調整の数を減らすことができる。
HSS鋸刃や、一貫した歯面加工が必要なその他の円形金属切断鋸刃を日常的に使用する製造業者にとって、これは研磨作業の標準化を容易にする。
Ø650mmの容量が重要な理由
EMA-650 4Aは直径100mmから650mmまでの丸鋸刃を研磨できるため、刃の研磨能力は、メーカーが機械を評価する際に最初に考慮すべき仕様の1つです。
製造施設や研磨作業において、単一の直径だけでなく、さまざまなサイズの鋸刃を扱う場合、より広い直径範囲が役立ちます。
このマシンは以下の機能もサポートしています。
- 10~998本の歯
- 刃の厚さは最大8mm
- 切断角度は0°から30°まで
- 研削速度:毎分1~60歯
これらの仕様を総合的に考慮すると、EMA-650 4Aは幅広い種類の丸鋸刃研磨のニーズに対応できる。
繰り返し行う手動調整への依存度を低減する
鋸刃研磨においては、熟練した作業員の存在が依然として重要であり、特に特定の刃の形状や切断用途に適した形状を判断する際には、その重要性が際立つ。
しかし、必要なシャープニングパラメータが一度確立された後、それらの設定を手動で繰り返し再現すると、不必要なばらつきや設定作業が増える可能性があります。
EMA-650 4Aは、CNC制御を用いて主要な動作と研磨パラメータを自動化することで、この課題を解決します。
製造業者にとってのメリットは、単に「自動化」だけではありません。繰り返し行われる研磨作業において、より再現性の高い刃物準備プロセスを確立できることこそが、そのメリットなのです。
EMA-650 4Aは、お使いの鋸刃に適していますか?
EYAN EMA-650 4Aは、以下のようなニーズをお持ちの方におすすめです。
- 4軸サーボ制御によるCNC鋸刃研磨
- 直径650mmまでの丸鋸刃に対応する刃研ぎ機
- 自動上下面取り
- 制御された切断角度とバッククリアランス角度
- 10~998歯の刃の研ぎ
- HSSおよび円形金属切断鋸刃のためのソリューション
- 研磨時の手動調整の繰り返しが少なくなる
- 生産バッチ間でより再現性の高いシャープニングパラメータ
自動車部品の切断、自転車のチューブ切断、その他の金属切断用途において、適切な研磨システムを選択するには、まず鋸刃自体から始める必要があります。
特定の刃物を研ぐ必要がありますか?
刃の直径、厚さ、歯数、刃の材質、および現在の研磨要件をEYANまでお送りください。EMA -650 4A CNC丸鋸刃研磨機がお客様の用途に適しているかどうかを判断するお手伝いをいたします。
機械の仕様と機能をご覧ください。