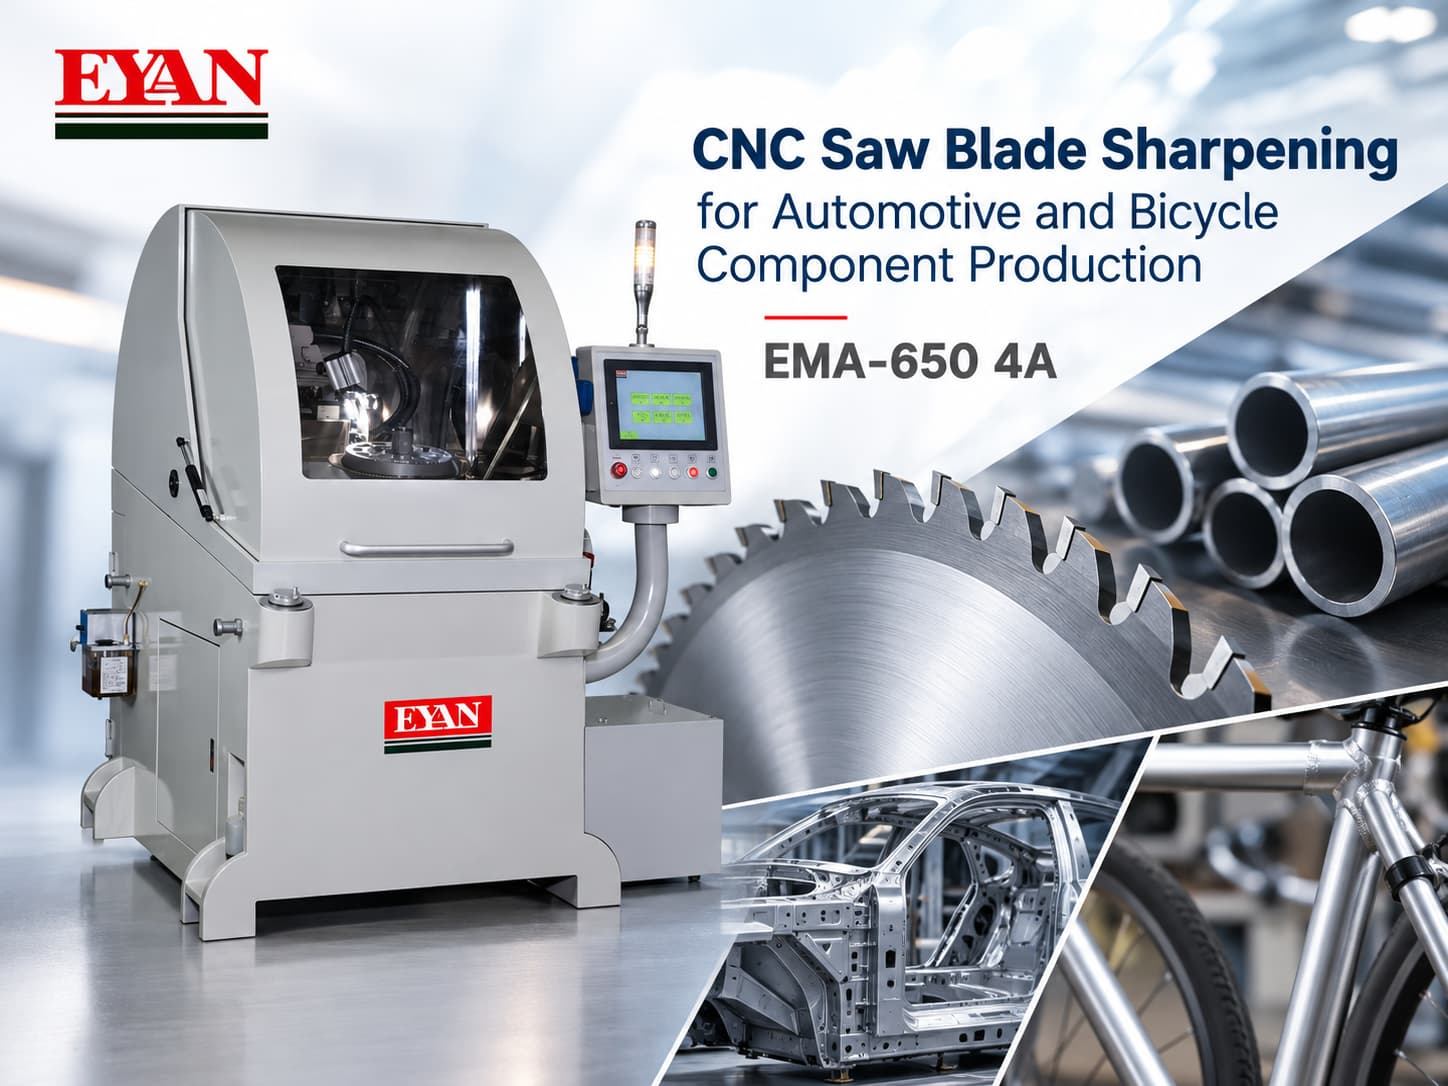
У виробництві автомобільних та велосипедних компонентів дискові пилки зазвичай використовуються для різання металевих труб та інших заготовок перед механічною обробкою, формуванням, зварюванням або складанням. Коли один і той самий процес різання повторюється в різних виробничих партіях, підтримка однакової геометрії зубів стає важливою частиною підготовки леза.
Кут різання, кут заднього заднього краю, ступінь шліфування та геометрія фаски – все це може впливати на те, наскільки стабільно працюватиме лезо після заточування.
Для виробників, які працюють з більшими дисковими пилками або бажають зменшити повторне ручне регулювання, верстат для заточування дискових пил з ЧПУ EYAN EMA-650 4A поєднує в собі чотиривісне керування ЧПУ, автоматичне заточування та зняття фасок зверху та знизу в одній системі.
EMA-650 4A з першого погляду
Перш ніж детально розглянути процес заточування, ось ключові характеристики, які допоможуть визначити, чи відповідає EMA-650 4A вашим вимогам до леза:
| Ключова специфікація | EMA-650 4A |
|---|---|
| Діаметр пильного диска | Ø100–650 мм |
| Діапазон автоматичного зняття фаски | Ø170–650 мм |
| Кількість зубів | 10–998 зубів |
| Максимальна товщина леза | 8 мм |
| Кут різання | 0°–30° |
| Швидкість шліфування | 1–60 зубів/хв |
| ЧПУ керування | 4-осьове сервокерування |
| Керовані осі | X, Z, B, Y |
| Зняття фаски | Автоматичне верхнє та нижнє зняття фасок |
Верстат EMA-650 4A розроблений для виробників та заточувальних підприємств, яким потрібно обробляти дискові пилки різних розмірів, зберігаючи при цьому повторювані параметри шліфування завдяки ЧПУ.
Потрібно підтвердити, чи може EMA-650 4A працювати з вашим пильним полотном?
Повідомте EYAN діаметр вашого леза, товщину, кількість зубців, матеріал та вимоги до заточування. Наша команда може допомогти вам оцінити відповідне рішення для заточування.
Чому заточування пильних дисків важливе у виробництві автомобільних та велосипедних компонентів
Виробництво автомобілів та велосипедів передбачає широкий спектр вимог до різання металу. Залежно від застосування, виробникам може знадобитися обробити металеві труби, алюмінієві труби, конструкційні компоненти та інші заготовки перед наступними етапами виробництва.
Таким чином, стан диска циркулярної пилки може впливати не лише на саму операцію різання.
Чотири параметри шліфування є особливо важливими:
- Кут різання: Визначає геометрію ріжучої кромки під час її контакту з заготовкою.
- Кут заднього заднього отвору: Забезпечує зазор за ріжучою кромкою.
- Кількість шліфування: Визначає, скільки матеріалу видаляється під час повторного заточування.
- Консистенція фаски: Допомагає підтримувати рівномірну підготовку зубів навколо леза.
Коли ці налаштування сильно залежать від багаторазового ручного регулювання, відтворення однакових умов заточування для кількох лез може стати складнішим.
Від якості різання до подальшої обробки
Лезо циркулярної пилки має бути не тільки гострим. Геометрія його зубів також повинна залишатися однаковою по всій довжині леза.
Різниця в геометрії шліфування може сприяти різним характеристикам різання від зуба до зуба. Для виробників, які обробляють компоненти партіями, нерівномірна підготовка леза може ускладнити підтримку стабільних умов різання.
Це стає особливо актуальним, коли вирізана заготовка буде використовуватися в наступних процесах, таких як механічна обробка, формування, зварювання або складання.
Повторюваний процес заточування пильних дисків на верстатах з ЧПК допомагає виробникам контролювати стан ріжучого інструменту перед його поверненням у виробництво.
Чому важливе чотиривісне керування ЧПК
Верстат EMA-650 4A використовує серводвигуни змінного струму на осях X, Z, B та Y , що дозволяє керувати основними параметрами заточування через систему ЧПУ.
Оператори можуть встановлювати параметри, зокрема:
- Діаметр пильного диска
- Кількість зубів
- Кількість помелу
- Кут різання
- Кут заднього зазору
- Верхня та нижня фаска
Замість того, щоб постійно покладатися на ручні розрахунки та механічні налаштування, необхідні параметри можна ввести в систему керування для автоматизованої роботи.
Це особливо корисно, коли виробникам потрібно заточувати кілька лез або відтворювати встановлені умови заточування для повторюваних виробничих завдань.
Автоматичне заточування та верхнє та нижнє зняття фасок
Однією з ключових особливостей верстата для заточування дискових пилок з ЧПУ EMA-650 4A є інтеграція заточування та зняття фаски.
Верстат забезпечує автоматичний діапазон зняття фасок від Ø170 до Ø650 мм та виконує як верхнє, так і нижнє зняття фасок.
Об'єднання цих операцій у процес з ЧПК-керуванням допомагає зменшити кількість окремих ручних налаштувань, необхідних під час підготовки леза.
Для виробників, які регулярно використовують пилки HSS або інші диски для круглого різання металу, що потребують послідовної підготовки зубів, це спрощує стандартизацію робочого процесу заточування.
Чому важлива місткість Ø650 мм
EMA-650 4A може заточувати дискові пилки діаметром від Ø100 до Ø650 мм , що робить ємність диска однією з перших характеристик, яку виробники повинні враховувати під час оцінки верстата.
Ширший діапазон діаметрів корисний, коли виробниче підприємство або заточувальний цех обробляє пильні полотна різних розмірів, а не працює лише з одним діаметром.
Машина також підтримує:
- 10–998 зубів
- Товщина леза до 8 мм
- Кути різання від 0° до 30°
- Швидкість шліфування від 1 до 60 зубів за хвилину
Разом ці характеристики дозволяють EMA-650 4A задовольнити широкий спектр потреб у заточуванні дисків циркулярної пилки.
Зменшення залежності від повторного ручного налаштування
Досвідчені оператори залишаються важливими для заточування пильних дисків, особливо при визначенні правильної геометрії для конкретного диска та різання.
Однак, після встановлення необхідних параметрів різкості, багаторазове відтворення цих налаштувань вручну може призвести до непотрібних варіацій та зусиль, пов'язаних з налаштуванням.
EMA-650 4A вирішує цю проблему, використовуючи ЧПУ для автоматизації рухів клавіш та параметрів заточування.
Для виробників перевага полягає не просто в «автоматизації». Це можливість встановити більш повторюваний процес підготовки леза для повторюваних завдань заточування.
Чи підходить EMA-650 4A для ваших пилкових дисків?
Варто розглянути EYAN EMA-650 4A, якщо ви шукаєте:
- Заточування пильного полотна з ЧПК з чотиривісним сервокеруванням
- Верстат для заточування дискових пилок діаметром до 650 мм
- Автоматичне верхнє та нижнє зняття фаски
- Контрольовані кути різання та заднього заднього отвору
- Заточування для лез з 10–998 зубцями
- Рішення для HSS та дискових пилкових полотен для різання металу
- Менше повторюваного ручного налаштування під час заточування
- Більш повторювані параметри заточування для різних виробничих партій
Для різання автомобільних компонентів, різання велосипедних труб та інших застосувань різання металу, вибір правильної системи заточування починається з самого пильного диска.
Маєте спеціальне лезо, яке потрібно заточити?
Надішліть EYAN діаметр вашого леза, товщину, кількість зубців, матеріал леза та поточні вимоги до заточування . Ми можемо допомогти вам визначити, чи підходить верстат для заточування дискових пил EMA-650 4A з ЧПУ для вашого застосування.
Ознайомтеся з технічними характеристиками та функціями машини:
Заточувальний верстат для циркулярної пилки з ЧПУ EMA-650 4A →